Этот материал для прорабов и механиков, которые обслуживают гидромолоты на экскаваторах и решают, какой смазкой заправлять пару хвостовик-втулка, а какая испортит узел.
На многих объектах экономят на смазке для гидромолота: берут литол или солидол, которые есть под рукой в любом гараже, вместо специализированной смазки для гидромолотов. Через несколько смен хвостовик пики начинает стучать в направляющей втулке, а потом на пике появляются первые трещины - и это не брак пики, а итог простой экономии на тюбике смазки.
Без смазки хвостовик пики и направляющая втулка гидромолота работают всухую уже через час-два непрерывной работы, и на трущихся поверхностях начинается холодное сваривание металла - микроучастки схватываются и рвутся при каждом ударе.
За годы на стройплощадках я не раз видел, как экономия на смазке для гидромолота оборачивается сокращением межсервисного интервала и быстрым расходом ресурса направляющих втулок: ремонт узла стоит в разы дороже, чем смазка на весь сезон.
Коротко
- Для гидромолота нужна медно-графитовая смазка класса NLGI 2 (международный класс густоты пластичных смазок), а не универсальная смазка EP-2 для подшипников и пальцев.
- Пару хвостовик-втулка смазывают каждые 1-4 часа работы вручную или непрерывно - автоматической системой дозирования смазки.
- Недостаток смазки вызывает холодное сваривание металла в зазоре и трещины на пике уже за несколько часов работы без смазки.
- При морозе от -30°C и ниже обычная смазка густеет и перестаёт поступать в зазор - нужна арктическая смазка для гидромолота.
- У качественной смазки для гидромолота температура каплепадения (температура, при которой смазка начинает плавиться и течь) не ниже 300°C.
Зачем гидромолоту нужна специальная смазка
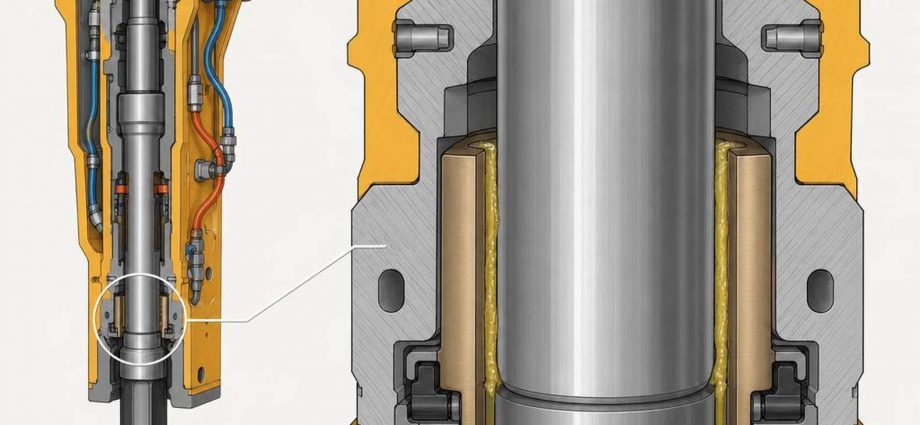
Смазка для гидромолотов работает в одной точке - в паре хвостовик пики и направляющая втулка, именно там металл трётся по металлу при каждом ударе поршня. Обычная смазка для подшипников или шарниров рассчитана на вращение и умеренную нагрузку, а здесь - ударные циклы по несколько сотен в минуту и высокая локальная температура.
В 2019 году я подобрал гидромолот под экскаватор без расчёта совместимости по энергии удара и залил в него обычную смазку, которая была под рукой в мастерской. Через пару недель хвостовик пики разбил направляющую втулку, а ремонт узла встал дороже, чем экономия на смазке за весь сезон. Вывод, который я вынес на всю практику: смазка для гидромолота - не расходник для экономии, а часть расчёта узла наравне с самим гидромолотом.
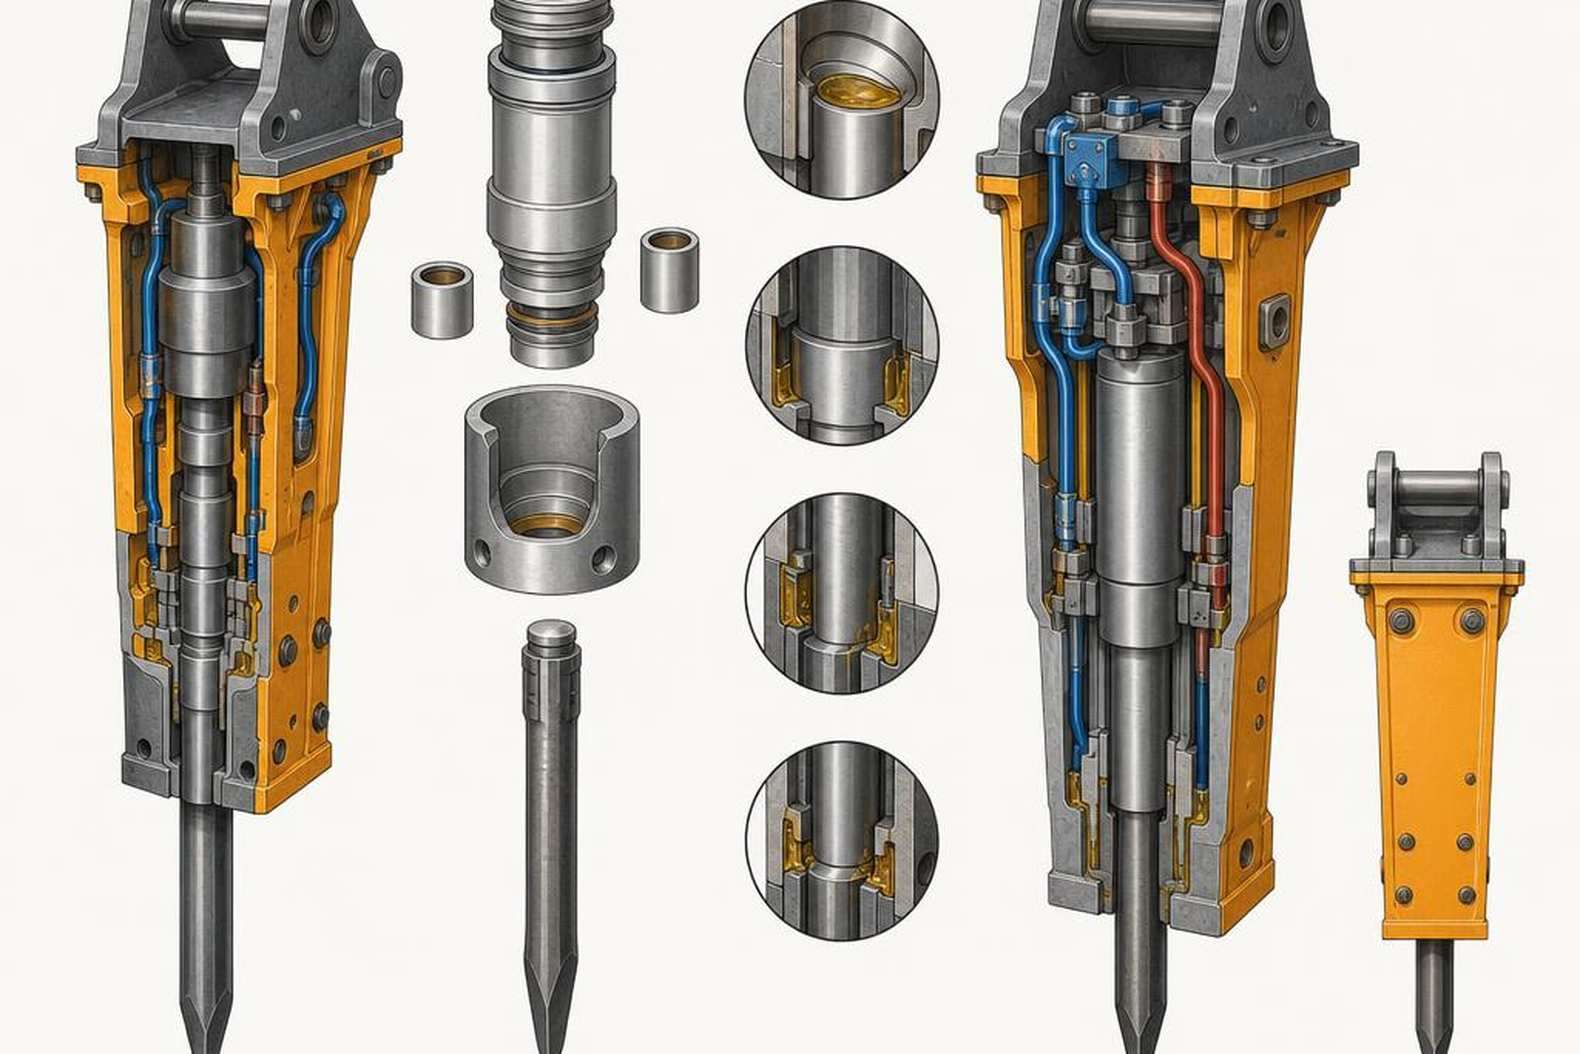
Смазка для гидромолота должна заполнять рабочий зазор между втулкой и пикой именно в верхнем положении пики - в момент, когда боёк готовится к удару и зазор максимален. Если смазки в зазоре нет, пика бьёт по металлу втулки без прокладки, и именно отсюда чаще всего идёт ответ на вопрос, почему ломается пика гидромолота: не из-за слабой стали, а из-за сухого контакта хвостовика с втулкой на каждом ударе.
Износ при этом идёт в обе стороны: страдают и втулки, и сам хвостовик пики, а зазор между деталями растёт и удар становится ещё жёстче. Специализированная смазка для гидромолота снижает износ направляющих втулок за счёт того, что держит плёнку в зазоре при ударной нагрузке, а не просто смачивает поверхность, как сделала бы обычная смазка для других узлов техники.
Какие бывают смазки для гидромолота: типы и составы
В составе медно-графитовой смазки - твердосмазочная композиция на основе меди и графита: мелкодисперсные частицы металла и графита встроены в пластичную основу и работают как твёрдая прокладка между хвостовиком пики и втулкой, когда масляная плёнка уже выдавлена ударом. Такие смазочные составы относятся к категории специальных - рассчитанных именно под ударную нагрузку, а не под обычное вращение или скольжение деталей.
Загуститель медно-графитовой смазки обычно бентонитовый - это глинистый загуститель, который удерживает твёрдые частицы меди и графита во взвешенном состоянии в масле и не даёт им оседать на дне тары при хранении. У смазки класса NLGI 2 (международный класс густоты пластичных смазок) пенетрация - показатель густоты и мягкости смазки, измеряется глубиной погружения конуса, по ГОСТ 5346-78 - лежит в диапазоне 265-295, а нагрузка сваривания на четырёхшариковой машине трения (стандартный лабораторный метод оценки прочности смазочной плёнки под давлением, ГОСТ 9490-75) - не ниже 266 кгс: это минимум, который держит смазку в зазоре хвостовик-втулка под ударом гидромолота. Температуру каплепадения производитель нормирует отдельно от типа загустителя - она показывает термостойкость готовой смазки, а не самой глины-загустителя.
| Тип смазки | Класс NLGI | Температурный диапазон | Назначение |
| Медно-графитовая | NLGI 2 | -20...+150°C, каплепадение не ниже 300°C | Хвостовик пики и направляющие втулки гидромолота |
| Литиевая EP-2 | NLGI 2 | -20...+120°C | Пальцы и втулки экскаватора, не для гидромолота |
| На сульфонате кальция | NLGI 2 | -20...+150°C, каплепадение от 300°C | Высокие нагрузки и высокие температуры узла |
| Арктическая | NLGI 1-2 | до -40...-50°C | Зимняя эксплуатация в северных регионах |
Смазки на основе комплекса сульфоната кальция - загустителя с лучшей трибологией (наукой о трении и износе деталей) и более высокими температурными свойствами по сравнению с литиевым загустителем (основа большинства универсальных смазок типа EP-2) - берут туда, где узел работает на пределе нагрузки и температуры: тяжёлые гидромолоты на карьерной технике, долгая непрерывная смена.
Твёрдые добавки графит и дисульфид молибдена (ещё один твёрдый антифрикционный порошок, работает по тому же принципу, что и графит) повышают противозадирные свойства смазки: в момент пиковой ударной нагрузки именно они, а не масляная плёнка, не дают металлу хвостовика схватиться с металлом втулки. Это и отличает высокотемпературную смазку для гидромолота от литиевой смазки EP-2, которая закрывает пальцы и втулки ковша экскаватора, но для пары хвостовик-втулка гидромолота не подходит - не держит ударную нагрузку и температуру. На вопрос, медно-графитовая или литиевая смазка для гидромолота, ответ у механиков однозначный - только медно-графитовая или её аналог на сульфонате кальция.
Область применения таких смазок строго узловая - их не используют для подшипников качения или общих шарниров, только для пары хвостовик-втулка ударного инструмента. Зимой при температуре ниже -30°C обычная медно-графитовая смазка густеет и хуже прокачивается через автоматическую систему дозирования смазки, поэтому для северных регионов берут арктическую смазку класса NLGI 1-2 с рабочим диапазоном до -40...-50°C - это и есть ответ на вопрос, какая смазка для гидромолота зимой нужна в сильный мороз.
На практике смазка для гидромолота с температурой каплепадения ниже 300°C при интенсивной работе в жару начинает вытекать из зазора хвостовик-втулка, и узел снова работает всухую, хотя формально смазка в тюбике есть и шприц исправен.
Ручная закладка и автоматические системы смазки
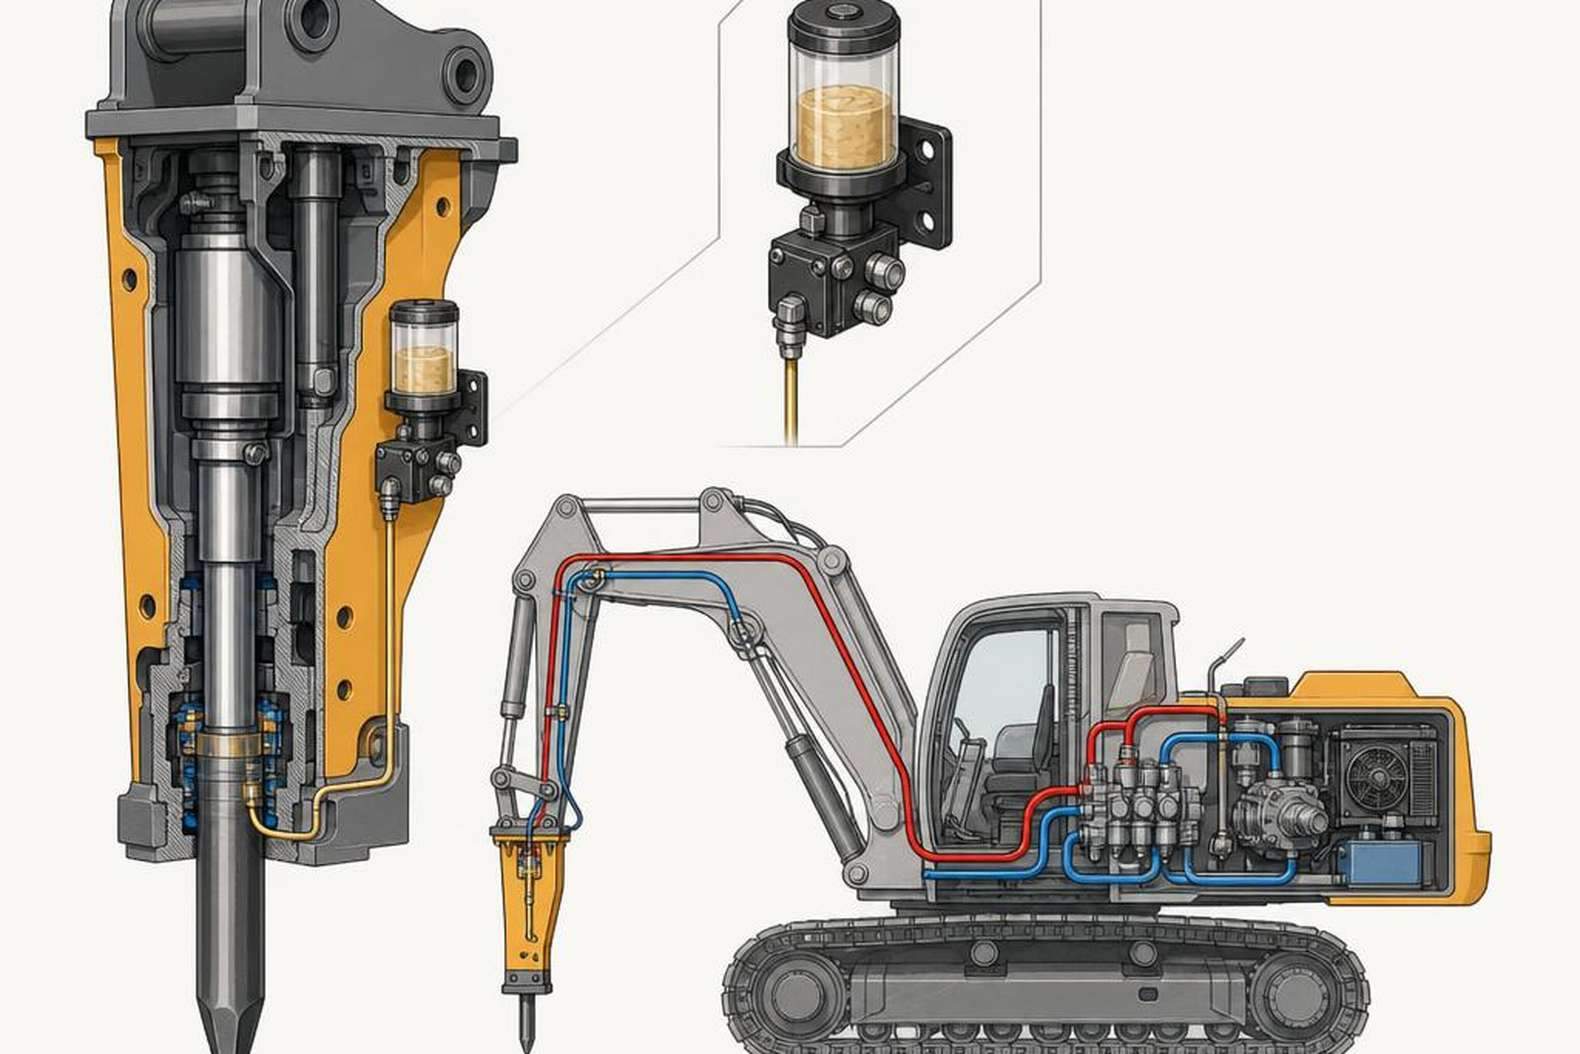
Систему смазки гидромолота выбирают исходя из интенсивности работы и бюджета на обслуживание техники. Ручной вариант - это шприц-пресс, которым оператор или механик вручную подаёт состав через пресс-масленку (ниппель) на корпусе инструмента. Такой ниппель обычно расположен рядом с хвостовиком, и доступ к нему заложен производителем ещё на этапе проектирования гидромолота. Для ручного шприца удобен картридж объёмом 400 мл - он подходит под стандартный инструмент и не требует переходников.
Автоматические системы смазки устроены иначе: они дозируют состав через заданные интервалы без участия оператора, подключаясь к гидравлике или электрике экскаватора. Такое оборудование снимает с бригады рутинную операцию и исключает человеческий фактор - забытую смазку в конце смены или спешку перед обедом. У меня на объектах автоматика окупалась там, где гидромолот работал в несколько смен подряд: механик просто не успевал подходить к каждой машине с нужной периодичностью.
Если спросить, что это такое - автоматическая смазка гидромолота, отвечу просто: это картридж с насосом-дозатором, который крепится рядом с инструментом и сам выдаёт дозу через установленный интервал. Как смазывать гидромолот вручную - вопрос дисциплины: нужен график, подписанный ответственный и контроль остатка в картридже. Специальные автоматические блоки стоят дороже ручного шприца, но на крупных парках этот инструмент снимает риск простого человеческого недосмотра.
Как часто и сколько смазки закладывать
Периодичность закладки смазки напрямую завязана на интенсивность использования гидромолота и температуру на площадке. При ручном обслуживании ориентир - каждые 1-4 часа рабочего времени: чем жарче на улице и чем интенсивнее долбёжка, тем чаще нужно подходить с шприцем. В мороз смазка густеет, медленнее расходуется, но и риск застывания состава в канале выше, поэтому я всё равно советую не растягивать интервал больше верхней границы диапазона.
При автоматической системе периодичность задаёт производитель по моточасам, и здесь задача механика - просто следить, что дозатор исправен и картридж не пустой. Смазка должна заполнять рабочий зазор между хвостовиком и втулками, но без переизбытка: лишний объём просто выдавливается наружу через пыльник. Важно не переборщить с объёмом закладки - избыток собирает абразивную пыль с площадки, и эта смесь работает как паста для притирки, только истирает она не притирочный инструмент, а сам хвостовик направляющих втулок.
Отдельно скажу про техобслуживание в целом: периодичность смазки гидромолота всегда идёт в связке с другими регламентными работами - проверкой направляющих, состояния пыльников и затяжки болтов корпуса. Для этого удобен простой чек-лист на смену, где смазка отмечается отдельной строкой с подписью оператора. Без такой фиксации рано или поздно случается пропуск, а последствия пропуска вылезают не сразу, а через недели работы инструмента.
Что происходит при недостатке смазки: износ и поломки
Недостаток смазки на хвостовике гидромолота запускает процесс, который механики между собой называют холодным свариванием пики со втулкой. Это не образное выражение: при сухом трении на высокой частоте ударов локальные температуры в зоне контакта растут настолько, что металл пики и втулки буквально схватывается микроучастками. Дальше при каждом ударе эти сварные мостики рвутся и образуют микротрещины в теле пики, а трещина под ударно-импульсной нагрузкой растёт очень быстро - так ускоренный износ хвостовика и втулки запускает цепочку поломок всего узла.
Распознать проблему на ранней стадии можно по нескольким признакам. Первый - непривычный стук в районе хвостовика, отличающийся от рабочего звука гидромолота. Второй - нагрев хвостовика заметно выше корпуса инструмента, который чувствуется рукой в перчатке уже через короткое время работы. Третий - задиры и повышенный износ на поверхности пики, видимые при осмотре во время замены расходных деталей техники. Четвёртый - повышенный люфт пики во втулке, который оператор обычно описывает как разболтанность инструмента.
Отдельно предупрежу про обратную ошибку - избыток смазки в неправильном месте. Попадание смазки между торцом бойка и торцом пики недопустимо: это нарушает работу ударного механизма, потому что смазочный слой там работает как гидравлическая подушка и гасит энергию удара, а не защищает трущиеся детали. Я видел технику, где оператор щедро закладывал смазку именно в эту зону, считая, что чем больше - тем лучше, и в итоге терял до трети энергии удара, а потом удивлялся снижению производительности инструмента на объекте.
Как выбрать смазку для гидромолота: практический итог
Подбор смазки для гидромолота начинается не с полки магазина, а с паспорта на сам молот: производитель гидромолота в технической документации прямо указывает тип и класс смазки, которую рекомендует использовать - это первое, что стоит открыть перед покупкой. Если паспорт потерян, можно запросить копию у дилера или найти модель на сайте производителя - это десять минут, которые экономят деньги на ремонте втулок.
Дальше смотрим характеристики конкретной банки на полке. Класс NLGI должен быть 2 - это стандарт для большинства гидромолотов на рынке, отклонения в сторону более мягких или более плотных смазок оправданы только прямым указанием производителя молота. Температура каплепадения в паспорте товара - не ниже 300°C, иначе смазка потечёт при нагреве рабочего органа и втулка останется сухой в самый неподходящий момент. Эти два параметра проверяют первыми, раньше, чем смотрят на цену.
По бренду позиция простая: не экономить ради аналогов неизвестного состава. На рынке много банок без внятной маркировки состава, где продавец на словах обещает «то же самое, но дешевле», а на деле втулка выходит из строя за один сезон вместо трёх. Известный бренд с полным описанием характеристик на упаковке и гарантией от производителя - не маркетинг, а страховка от незапланированного простоя техники и затрат на ремонт.
Отдельно - про климат объекта. Для обычных условий средней полосы подходит стандартная смазка с характеристиками, описанными выше. Для работы в северных регионах или зимой при устойчивых минусовых температурах нужна арктическая версия с иной базовой основой - обычная смазка на морозе теряет текучесть и не доходит до зоны трения. Эту разницу имеет смысл уточнить у заказчика до того, как он берёт технику на объект, а не после первой жалобы оператора.
Наличие смазки на объекте - вопрос организации, а не техники. Расход на автоматической системе закладки предсказуем, его легко посчитать на сезон вперёд и держать запас минимум на месяц работы, чтобы не искать замену в последний момент у случайного поставщика. И ещё момент, о котором часто забывают: использование смазки не по рекомендации производителя гидромолота может повлиять на условия гарантии - это стоит проверить в гарантийном талоне до того, как встанет вопрос о бесплатном ремонте.
Частые вопросы про смазку для гидромолота
Можно ли заменить смазку для гидромолота обычной литолом или солидолом?
Нет, и это одна из частых ошибок на объектах, которую я вижу у новых операторов. Литол и солидол не держат рабочую температуру зоны удара и быстро вытекают из зазора между втулкой и штоком, не доходя до нужной точки трения. Итог - ускоренный износ втулки и риск холодного сваривания уже через несколько недель интенсивной работы.
Какой класс NLGI нужен для смазки гидромолота?
Для большинства моделей на рынке - класс NLGI 2, он указан практически во всех паспортах современных гидромолотов. Более мягкие смазки класса 0-1 используют редко и только по прямому указанию производителя для специфических условий. Если в паспорте товара класс не указан вовсе, я не рекомендую такую смазку к покупке.
Есть ли аналоги у брендовой медно-графитовой смазки для гидромолота?
Технические аналоги с похожими характеристиками NLGI и температурой каплепадения на рынке есть у нескольких отечественных и зарубежных производителей. Но перед заменой я всегда сверяю полный состав и параметры в паспорте, а не ориентируюсь на слово «аналог» в описании продавца. Разница в присадках и базовом масле напрямую влияет на срок службы втулки, поэтому замену лучше согласовать с сервисной службой дилера молота.
Что делать, если смазки нет в наличии на объекте прямо сейчас?
Первый шаг - не запускать молот в интенсивном режиме без смазки, даже на один рабочий день, чтобы не доводить до сухого трения и холодного сваривания. Второй - проверить остаток в картридже автоматической системы и при необходимости временно снизить темп работы до завоза нужной марки. Решение использовать «что есть под рукой» без проверки характеристик я на объектах не поддерживаю ни разу.
Как понять, что смазка для гидромолота подходит именно к вашей модели?
Самый надёжный способ - сверить марку и класс смазки, указанные на банке, с рекомендацией производителя в паспорте вашей конкретной модели гидромолота, а не молота вообще той же серии. Разные модификации одной линейки иногда требуют разных смазок из-за отличий в конструкции узла удара. Если сомневаетесь - дилер по вашей модели даёт точный ответ быстрее любого форума.
Список литературы
- Паспорта и технические каталоги производителей гидромолотов (рекомендуемый тип и класс смазки указан в руководстве по эксплуатации)
- ГОСТ 5346-78 - методы определения пенетрации пластичных смазок
- ГОСТ 7142-74 - методы определения коллоидной стабильности пластичных смазок
- ГОСТ 9490-75 - методы определения предельной нагрузки сваривания на четырёхшариковой машине трения